


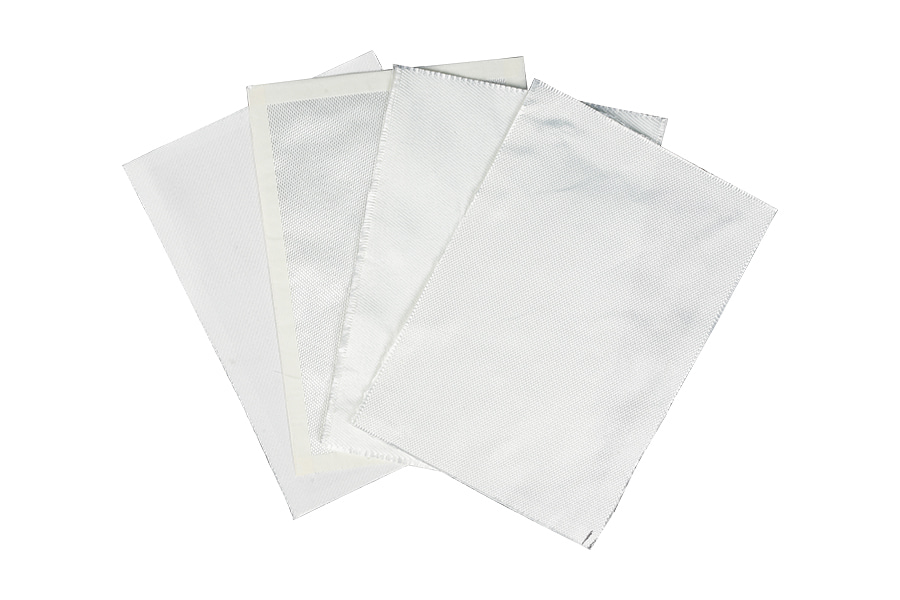
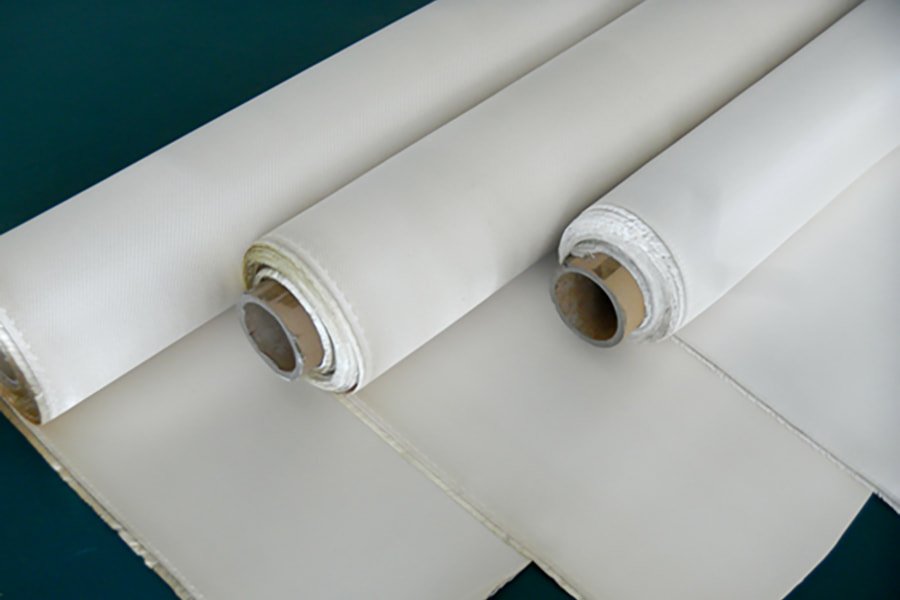
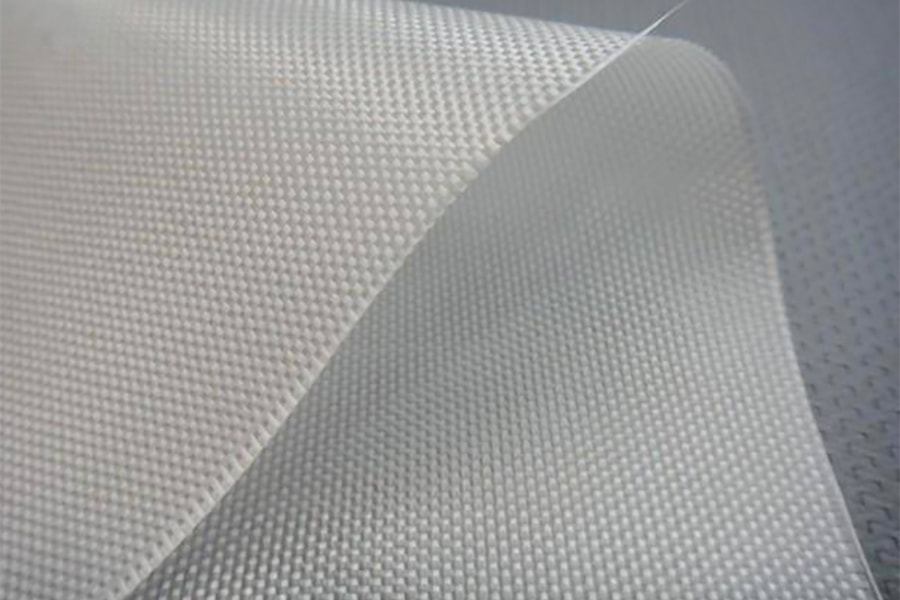
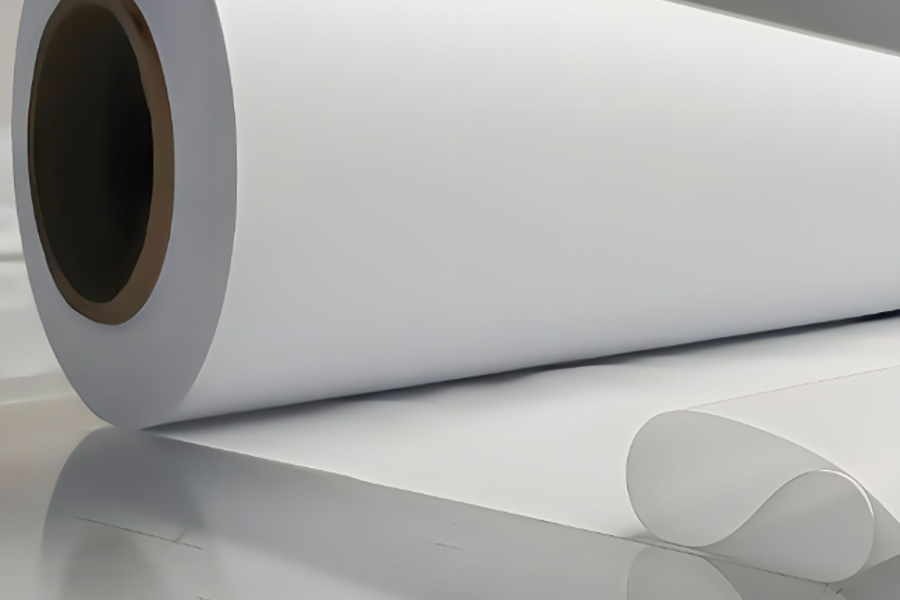
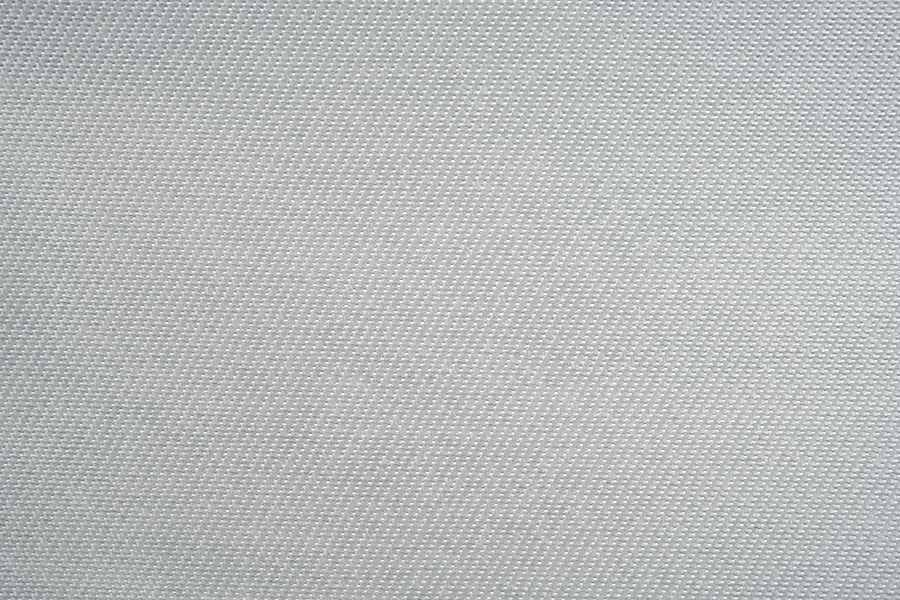
tela de fibra de vidrio de tejido cerrado
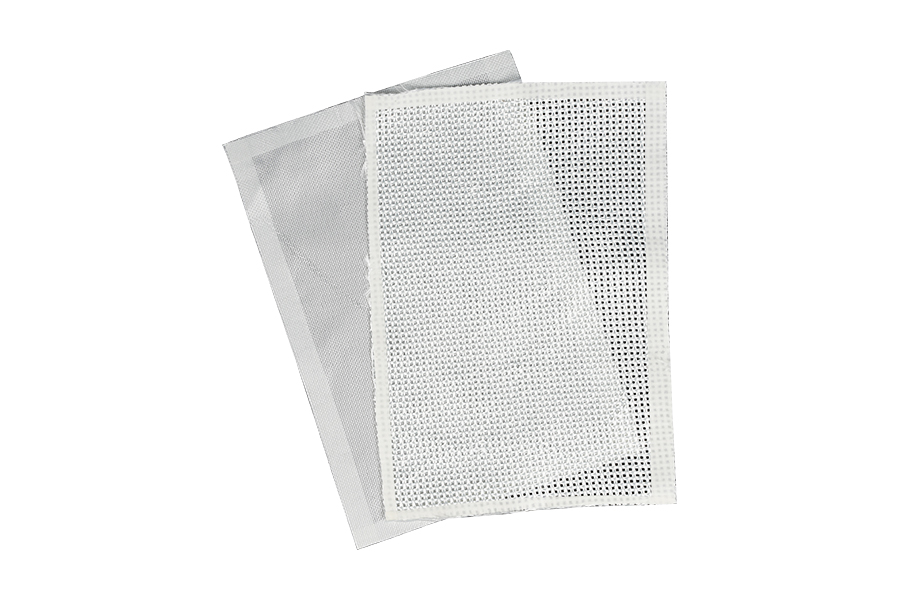
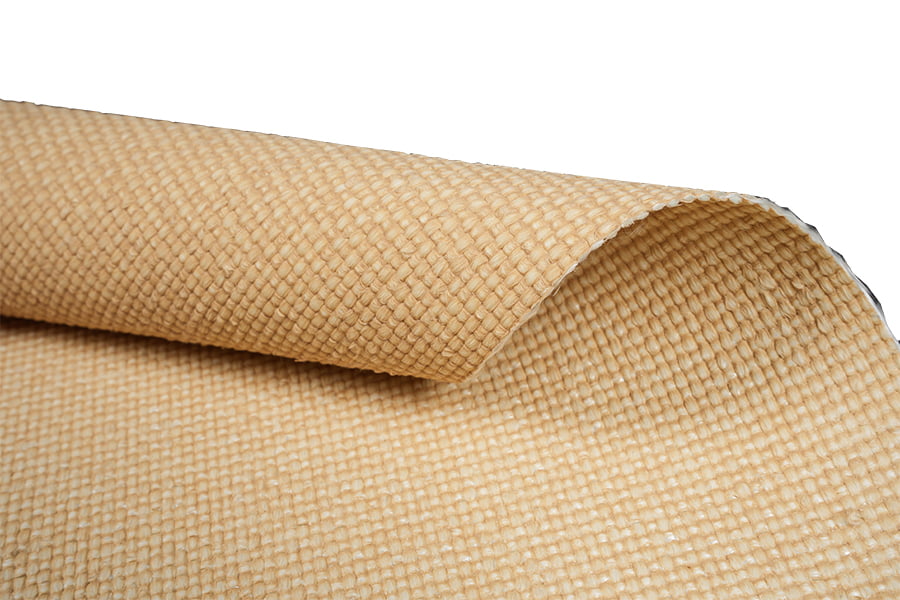
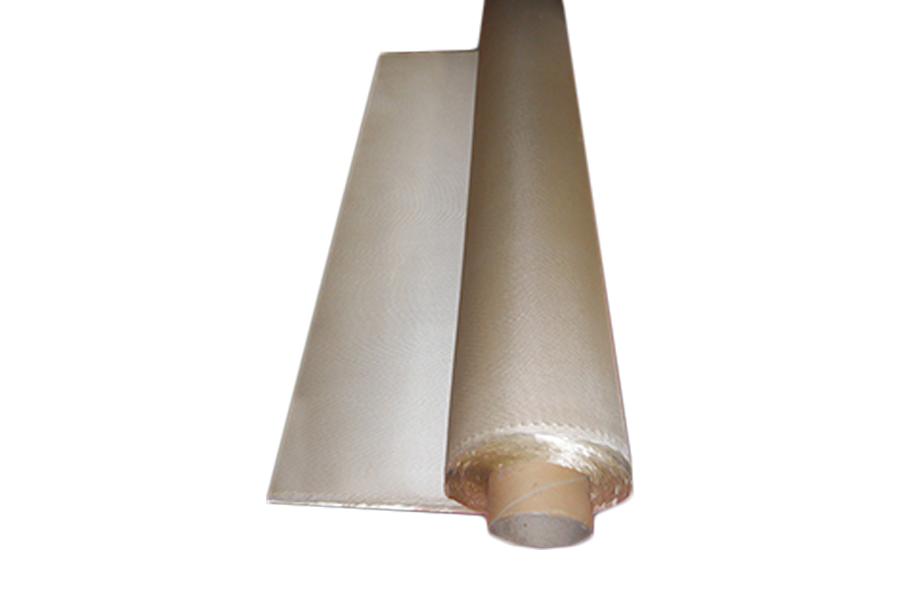
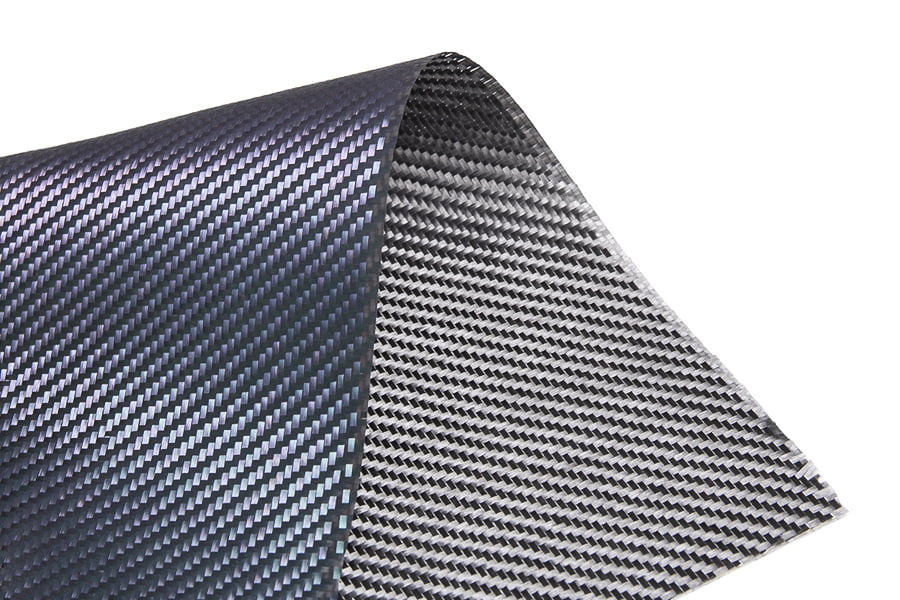
La tela de fibra de vidrio de tejido cerrado es una tela de tejido apretado en la que los hilos de urdimbre y trama están empaquetados densamente con una apertura mínima entre los filamentos que se cruzan. La estructura de baja porosidad restringe el drenaje de resina, controla la relación resina-fibra y produce laminados con una alta fracción de volumen de fibra y baja porosidad superficial. El tejido se fabrica a partir de filamentos continuos de vidrio E y se suministra en gramajes superficiales de 100 g/m² a 600 g/m² y espesores de 0,10 mm a 0,60 mm. La resistencia a la tracción varía de 280 MPa a 420 MPa según la construcción y el sistema de resina. La tela de fibra de vidrio de tejido cerrado es compatible con resinas epoxi, poliéster, viniléster y fenólicas y se suministra en rollos con anchos de 1000 mm a 1500 mm y largos de rollo de 30 ma 150 m.
Alto volumen de fibra
El empaquetamiento de hilo denso permite que los laminados alcancen una fracción de volumen de fibra del 55 al 62 por ciento en infusión al vacío. Un mayor volumen de fibra se traduce directamente en mejores propiedades mecánicas por unidad de espesor y un menor costo de resina por pieza. La porosidad controlada también permite una humectación constante en superficies de piezas grandes sin zonas carentes de resina.
Absorción controlada de resina
La baja porosidad limita el drenaje de la resina durante el curado, lo que produce proporciones consistentes de resina y fibra en todo el laminado. Esto reduce la variabilidad en las propiedades mecánicas y simplifica el control del proceso en entornos de producción donde la repetibilidad es el requisito principal.
Baja porosidad superficial
La estructura de tejido apretado minimiza los poros y los defectos de la superficie, lo que reduce la necesidad de operaciones de relleno secundarias antes de gelcoat o pintura. Esto es particularmente relevante para aplicaciones de superficies visibles donde el costo de acabado domina el presupuesto de producción.
Resistencia química
La construcción densa limita la penetración de medios corrosivos en el laminado, lo que mejora la resistencia química en aplicaciones de tuberías, tanques y conductos en comparación con telas abiertas o de tejido de gasa de peso similar. La superficie cerrada también reduce la absorción a lo largo de los caminos de las fibras.
Especificación de suministro
El tejido cerrado mantiene bien su forma durante el corte con un mínimo deshilachado de los bordes. Utilice cizallas estándar o cortadores rotativos para corte manual, o sistemas CNC y de chorro de agua para volúmenes de producción.
La drapeabilidad depende del tejido específico. Las construcciones sencillas se ajustan moderadamente a curvas simples. Las construcciones satinadas ofrecen una mejor conformidad con las curvas compuestas. Confirme la dirección de la cara prevista para las estructuras satinadas antes del laminado.
El flujo de resina es más lento que el tejido abierto o de gasa debido a su baja porosidad. Para la infusión al vacío, utilice una viscosidad de resina de 150 a 250 cP a 25 °C, aplique un medio de flujo en la superficie superior y verifique el tiempo de llenado en los paneles de prueba antes de la producción.
Almacene los rollos horizontalmente entre 15 y 30 °C y entre 40 y 60 por ciento de humedad relativa. Mantenga los rollos envueltos para proteger la tela del polvo y la humedad. La vida útil es de 36 meses en su embalaje original.
Segmentos de aplicaciones calificados
Preguntas frecuentes sobre adquisiciones e ingeniería
El tejido cerrado empaqueta hilos de urdimbre y trama densamente con una apertura mínima, produciendo una mayor fracción de volumen de fibra, menor porosidad superficial y mayores propiedades mecánicas por unidad de espesor que el tejido abierto. El tejido abierto proporciona un flujo de resina más rápido y una liberación de aire más fácil, pero un menor volumen de fibra y resistencia mecánica. Se selecciona el tejido cerrado cuando los requisitos principales son el rendimiento del laminado, la calidad de la superficie o la resistencia química.
En la infusión al vacío con resina de baja viscosidad, el tejido de tejido cerrado normalmente alcanza entre el 55 y el 62 por ciento de fracción de volumen de fibra. El laminado manual alcanza del 40 al 50 por ciento. Un mayor volumen de fibra mejora las propiedades de tracción y flexión por unidad de espesor y reduce el costo de resina por pieza, pero también requiere un control del proceso más cuidadoso para garantizar una impregnación completa.
La cantidad mínima de pedido estándar es de 300 kg por ancho y especificación de tejido. Los anchos en stock de 1000 mm y 1270 mm en construcciones lisas y de sarga se envían desde el inventario en un plazo de 5 a 10 días hábiles. Las construcciones satinadas y los anchos personalizados generalmente requieren de 3 a 5 semanas, según el volumen del pedido y los requisitos de tamaño.
Sí, pero el flujo de resina es más lento que el tejido abierto debido a la baja porosidad. Utilice una viscosidad de resina de 150 a 250 cP a 25 °C, aplique un medio fluido en la superficie superior y verifique el tiempo de llenado en los paneles de prueba antes de la producción. Para laminados gruesos, reduzca el volumen cada dos o tres capas para mantener una compactación uniforme y evitar zonas ricas en resina.
Cada envío incluye un certificado de análisis que cubre el peso real, el espesor, la configuración del tejido, el sistema de dimensionamiento y la longitud del rollo. Los números de lote se registran para su trazabilidad. Se pueden proporcionar datos de prueba adicionales, incluida la resistencia a la tracción, el módulo de flexión y las declaraciones de compatibilidad de la resina, previa solicitud para cuentas calificadas.